 انتقل إلى المحتوى

هناك لحظة تتكرر في كل خط إنتاج تقريبًا. يحدق عامل في آلة تعطلت للتو، ويتوقف خط الإنتاج، ولا أحد يتفق على سبب العطل أو ما حدث. إنه أمر محبط ومكلف. وفي أغلب الأحيان، لا يعود السبب إلى عطل ميكانيكي، بل إلى خلل في آلية إرسال الآلة للمعلومات.
أصبحت معدات التعبئة والتغليف الحديثة (سواءً كانت للأنابيب أو الزجاجات أو الحاويات الخاصة)، وخاصةً آلة تعبئة الأنابيب الأوتوماتيكية، ذات قدرات فائقة. فالسرعات التي كانت تبدو مستحيلة قبل خمسة عشر عامًا أصبحت الآن روتينية. تُقاس كميات التعبئة بأجزاء من الغرام، وتُضبط أوقات الإغلاق بدقة تصل إلى أجزاء من الألف من الثانية. ولكن كل هذه القدرات لا تُجدي نفعًا إذا لم يتمكن مشغلو الآلة من رؤية ما يحدث داخلها، وإذا لم تستطع الآلة نفسها الاستجابة بذكاء للظروف المتغيرة.
هذا هو جوهر عمل وحدة التحكم المنطقية القابلة للبرمجة (PLC) وواجهة المستخدم الرسومية (HMI). تُعدّ وحدة التحكم المنطقية القابلة للبرمجة (PLC) بمثابة محرك اتخاذ القرار في الآلة، حيث تُشغّل منطق التحكم الذي يُحدد لكل محرك وصمام ومُشغّل ما يجب فعله ومتى. أما واجهة المستخدم الرسومية (HMI)، فهي الوسيلة التي يتم من خلالها إيصال هذا المنطق إلى العاملين على خط الإنتاج. معًا، تُحوّل هاتان الوحدتان آلة تعبئة الأنابيب الميكانيكية إلى نظام يُمكن مراقبته وتعديله وتشخيص أعطاله في الوقت الفعلي.
ما هو جهاز التحكم المنطقي القابل للبرمجة (PLC) في تعبئة الأنابيب؟
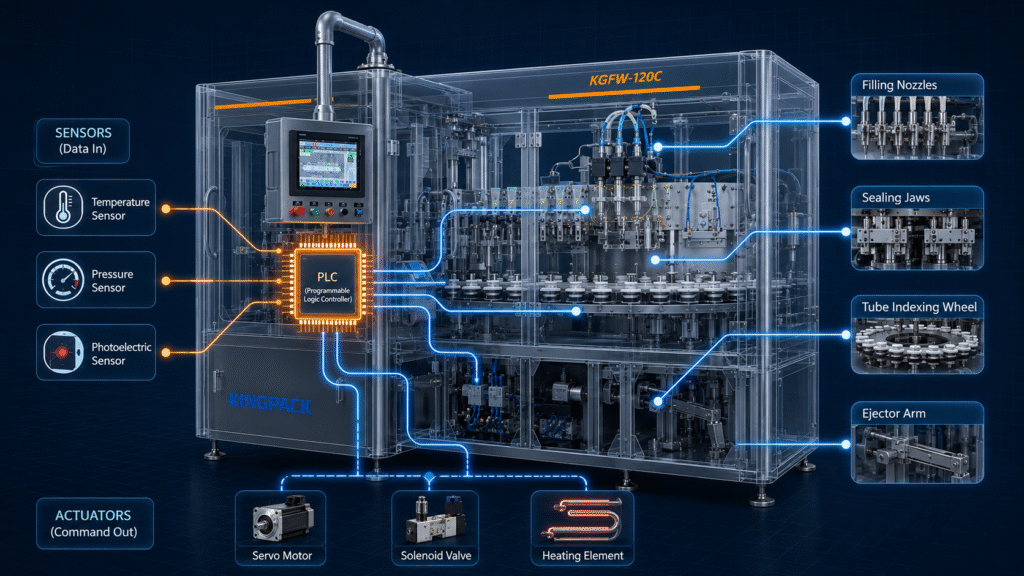
وحدة التحكم المنطقية القابلة للبرمجة (PLC) هي في جوهرها حاسوب صناعي. لكن هذا الوصف لا يُوفيها حقها من حيث اختلافها عن الحواسيب المكتبية العادية. فهي مصممة خصيصًا لتحمل ظروف المصانع القاسية، من ضوضاء كهربائية وتقلبات في درجات الحرارة واهتزازات، فضلًا عن التشغيل المتواصل الذي قد يُعطل أي حاسوب عادي في غضون أيام. تُشغّل برنامجًا واحدًا، بكفاءة عالية وسرعة فائقة.
في المنشآت التي تعالج الأنابيب البلاستيكية أو الرقائقية أو الألومنيوم، يضمن نظام التحكم المنطقي القابل للبرمجة (PLC) أن تتبع كل مرحلة من مراحل الإنتاج نفس التسلسل المبرمج بغض النظر عن مواصفات المنتج.
في آلة تعبئة الأنابيب المزودة بوحدة تحكم منطقية قابلة للبرمجة (PLC)، يُمثل هذا البرنامج منطق التحكم في الآلة: مجموعة القواعد التي تُنظم كل خطوة من خطوات عملية التعبئة والإغلاق. تقرأ وحدة التحكم المنطقية القابلة للبرمجة (PLC) المدخلات من أجهزة الاستشعار المنتشرة في جميع أنحاء الآلة عشرات المرات في الثانية، وتُقيّم معنى هذه المدخلات، وتُصدر الأوامر للمشغلات والمحركات وفقًا لذلك. إنها تعمل دون توقف، ودون انحراف، ودون نسيان أي خطوة.
ما يوفره هذا عمليًا هو الاتساق. فكل دورة تعمل وفقًا للمواصفات نفسها. ولا تتغير أحجام التعبئة بسبب تشتت انتباه المشغل. ولا تختلف أوقات الإغلاق بسبب تعديل مؤقت يدويًا. تعمل العملية وفقًا لمعاييرها المبرمجة، ويتم رصد أي انحرافات.
كيف تتحكم وحدة التحكم المنطقية القابلة للبرمجة (PLC) في التوقيت والسرعة والحركة
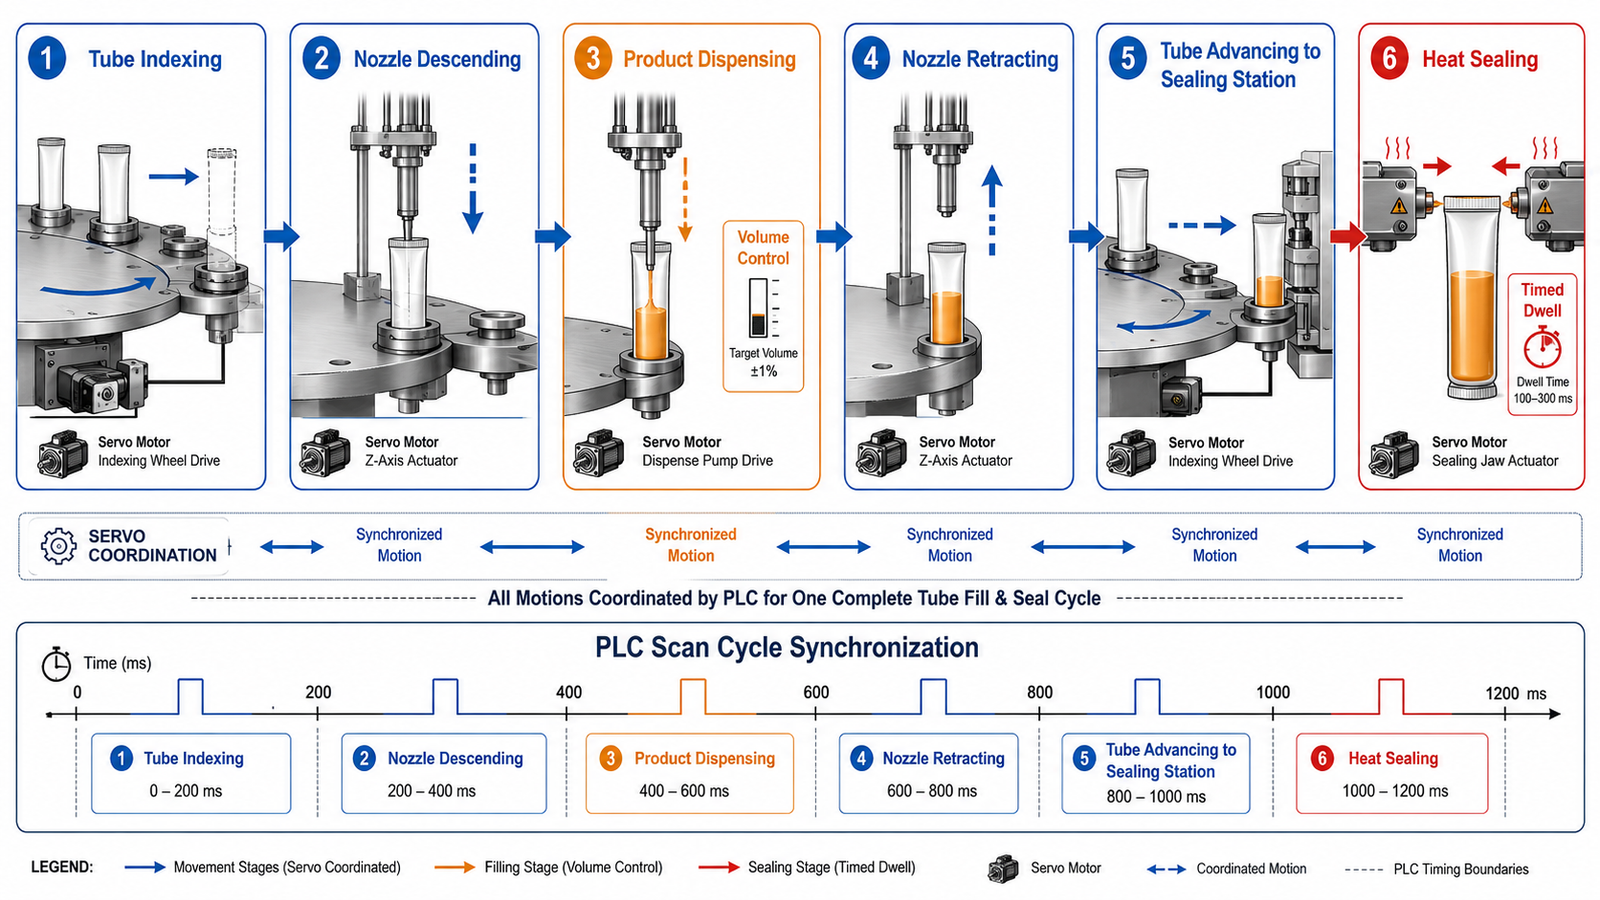
بمجرد المرور بدورة واحدة على آلة تعبئة أنابيب الألمنيوم، ستدرك سريعًا مدى دقة التسلسل المطلوب. يُدخل الأنبوب في محطة التعبئة، ثم تنزل الفوهة إلى العمق المطلوب، ويُضخ المنتج بكمية محددة مسبقًا، ثم تتراجع الفوهة، ويتقدم الأنبوب إلى محطة الغلق. تُطبق الحرارة (أو الطاقة فوق الصوتية، حسب نوع الآلة) لفترة زمنية محددة، ثم يُخرج الأنبوب المغلق، ويدخل الأنبوب التالي.
لكل خطوة من هذه الخطوات متطلبات توقيت دقيقة للغاية. فمثلاً، قد يؤدي هبوط الفوهة قبل الموعد المحدد بجزء من الثانية إلى خطر التلوث. كما أن تعرض مانع التسرب للحرارة لمدة نصف ثانية إضافية قد يتسبب في تلف مادة الأنبوب. يتولى جهاز التحكم المنطقي القابل للبرمجة (PLC) إدارة هذا التوقيت من خلال دورة المسح الخاصة به: حيث يقرأ حالة الجهاز الحالية، وينفذ الخطوة المنطقية التالية، ويتحقق من النتيجة، كل ذلك في غضون أجزاء من الثانية.
في آلة إغلاق الأنابيب البلاستيكية المصممة جيدًا، يقوم نظام التحكم المنطقي القابل للبرمجة (PLC) أيضًا بتنسيق عمل المحركات المؤازرة، التي تحل تدريجيًا محل الكامات الميكانيكية التي كانت تعتمد عليها الآلات القديمة. وهذا أمر بالغ الأهمية لسبب عملي: سهولة تغيير المنتجات. فعند تغيير حجم الأنبوب أو تركيبة المنتج، تتم التعديلات من خلال معلمات برمجية بدلًا من المكونات المادية. وهذا يُسرّع عملية تغيير المنتجات ويقلل من مخاطر أخطاء الإعداد.
إدارة مدخلات المستشعرات والمحركات المعقدة
إنّ مجموعة الحساسات في آلة إغلاق الأنابيب الحديثة أكثر شمولاً مما يتصوره معظم الناس. تؤكد الحساسات الكهروضوئية وجود الأنبوب في كل محطة. تراقب محولات الضغط نظام التعبئة. تتعقب أجهزة التشفير موضع المحرك. توجد حساسات درجة الحرارة عند فكي الإغلاق. تؤكد مفاتيح التقارب إتمام العمليات الميكانيكية بشكل صحيح.
تُغذّى جميع هذه البيانات إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC) في آنٍ واحد. وتتمثل مهمة وحدة التحكم في تحليل جميع هذه المدخلات دفعةً واحدة، ومقارنتها بالقيم المحددة مسبقًا، واتخاذ القرار المناسب بشأن الإجراء المطلوب، سواءً كان الاستمرار في العمل بشكل طبيعي، أو إجراء تصحيح بسيط، أو إطلاق إنذار وإيقاف خط الإنتاج. في الآلات التي تحتوي على خمسين نقطة إدخال/إخراج أو أكثر، يُعدّ هذا العمل بالغ التعقيد. وتحدد جودة بنية هذه الآلية مدى موثوقية تعامل الآلة مع الحالات الاستثنائية والظروف غير المتوقعة.
من ناحية الإخراج، يتحكم جهاز التحكم المنطقي القابل للبرمجة (PLC) في الأسطوانات الهوائية، والصمامات اللولبية، ومحركات التردد المتغير، وعناصر التسخين - غالبًا في وقت واحد. ويكمن جوهر جودة برنامج التحكم في ضمان التسلسل الصحيح في جميع ظروف التشغيل، بما في ذلك أثناء التسارع والتباطؤ في بداية ونهاية التشغيل.
تنطبق نفس المبادئ عندما تتضمن بيئة الإنتاج أنظمة مترابطة مثل آلة التغطية أو محطات التعبئة والتغليف الثانوية التي تعتمد على اتصال متزامن بين الآلات.
فهم واجهة التفاعل بين الإنسان والآلة (HMI)
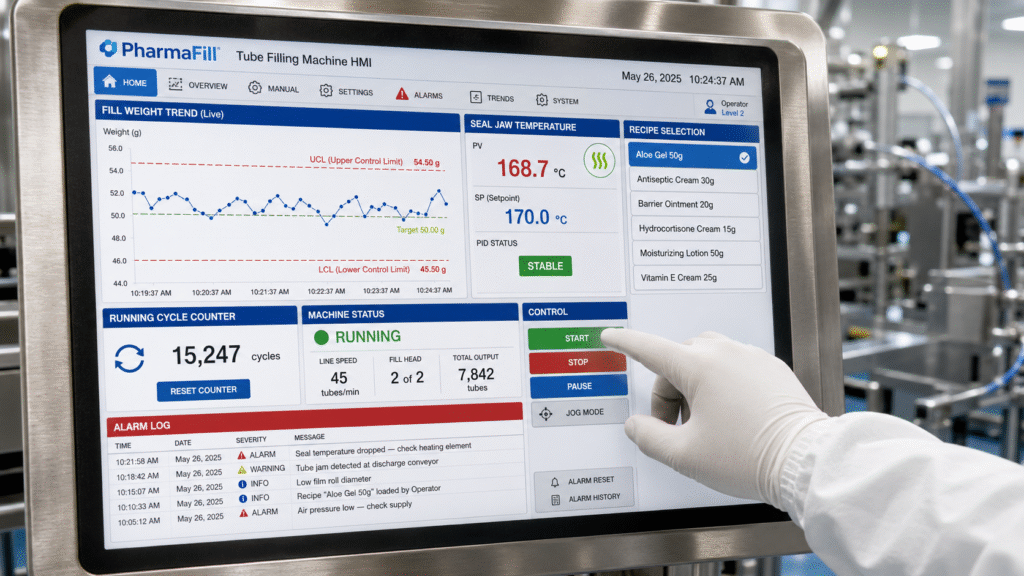
لقد قطعت معدات التعبئة والتغليف المزودة بواجهة تفاعلية بين الإنسان والآلة شوطًا طويلًا منذ لوحات الأزرار التي كانت تُستخدم سابقًا كواجهات للآلات. أصبحت واجهات التفاعلية اليوم عبارة عن شاشات لمس ملونة تعرض الحالة الفعلية للآلة في الوقت الفعلي. لكن المكونات المادية ليست هي الأهم، بل ما تُقدمه هذه الواجهة فعليًا للمستخدمين.
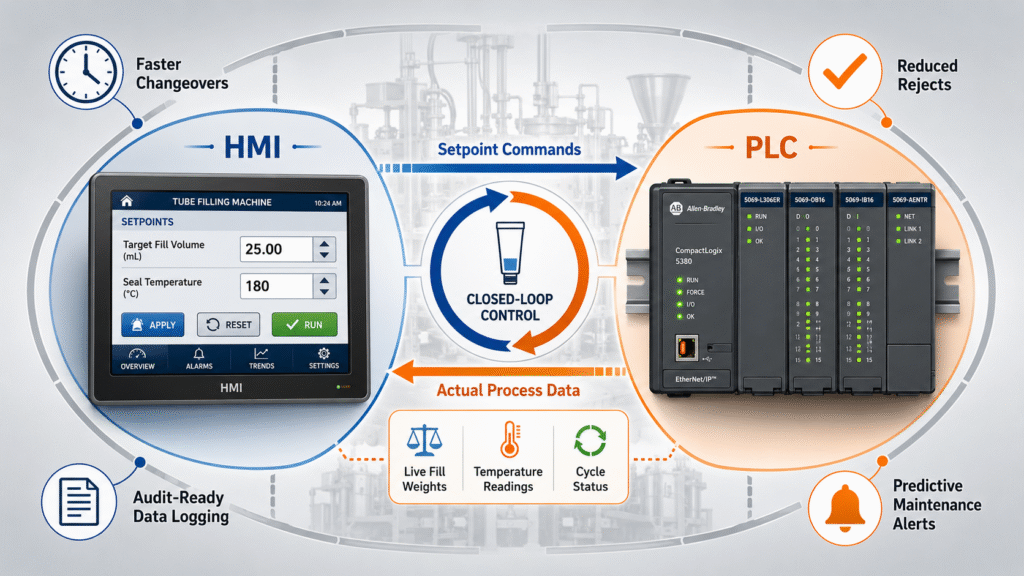
تتصل واجهة المستخدم الرسومية (HMI) بوحدة التحكم المنطقية القابلة للبرمجة (PLC) وتحول بيانات الآلة الخام إلى معلومات قابلة للتنفيذ. فبدلاً من قراءة قيم السجلات من وحدة التحكم، يرى المشغل أحجام التعبئة، ودرجات حرارة الأختام، وعدد الدورات، وحالات الإنذار: يتم تحديثها جميعًا بشكل مباشر، وعرضها في سياقها. لا تقتصر وظيفة الواجهة على عرض المعلومات فحسب، بل تساعد المستخدمين على اتخاذ القرارات.
بالنسبة للمشغلين الذين يديرون تنسيقات منتجات متعددة، توفر الواجهة طريقة مناسبة للوصول إلى بيانات الإنتاج الهامة دون الحاجة إلى التنقل في هياكل تحكم معقدة.
تبسيط العمليات المعقدة للمشغلين
قد تحتوي آلة تعبئة الأنابيب الأوتوماتيكية عالية المواصفات على مئات من المعايير القابلة للتكوين. وبدون واجهة مستخدم رسومية مصممة جيدًا، يصبح التعامل مع هذه المعايير مهمة متخصصة لا يستطيع معظم المشغلين القيام بها بكفاءة. أما مع وجود هذه الواجهة، فيمكن تشغيل الآلة نفسها بثقة تامة حتى من قبل شخص تعلم العمل في الشهر الماضي.
تُعدّ إدارة الوصفات أوضح مثال على ذلك. ففي منشأة تُشغّل عشرة أو عشرين منتجًا مختلفًا (لكل منها أبعاد أنبوبها الخاصة، ووزن تعبئتها، ودرجة حرارة إغلاقها، وسرعة دورتها)، كان تغيير المنتجات يعني سابقًا مراجعة قائمة من تعديلات المعايير الفردية. فإذا أغفلتَ أحدها، ستكتشف ذلك في أول فحص للجودة. أما مع واجهة المستخدم الرسومية المناسبة، فإن تغيير المنتجات يعني ببساطة اختيار اسم وصفة من قائمة، ويتولى الجهاز باقي الإجراءات.
تساهم آلات التعبئة والتغليف الذكية، المصممة بواجهة مستخدم مدروسة، في الحماية من أحد المخاطر الخفية في قطاع التصنيع: دوران الموظفين. فعندما يغادر عامل ماهر، لا يضطر إلى فقدان خبرته في إعدادات الآلة، إذ تبقى هذه الخبرة مخزنة في النظام، ويمكن لأي شخص يحل محله الوصول إليها.
المراقبة في الوقت الفعلي وتشخيص الأخطاء
عند حدوث خلل ما (وهو أمر حتمي)، تحدد جودة واجهة التشخيص في نظام التحكم الآلي سرعة استعادة خط الإنتاج. ثمة فرق جوهري بين إنذار يُشير إلى "العطل رقم 47" وآخر يُشير إلى "انخفضت درجة حرارة فكي الختم عن القيمة المحددة: تحقق من عنصر التسخين في المحطة 3". الأول يُحيل فني الصيانة إلى دليل المستخدم، بينما الثاني يُوجهه مباشرةً إلى موضع العطل.
تحتفظ معدات التعبئة والتغليف ذات واجهة المستخدم الرسومية الجيدة بسجل إنذارات مؤرخ زمنيًا، بحيث يكون هناك سجل لما حدث ومتى عند زوال العطل وإعادة تشغيل خط الإنتاج. كما تدعم بعض واجهات المستخدم الرسومية عمليات فحص الترميز كجزء من الإنتاج المُراقب، بما في ذلك طباعة أرقام الدُفعات وتواريخ انتهاء الصلاحية. وهذا مفيد ليس فقط لتحديد الأعطال فورًا، بل أيضًا لاكتشاف الأنماط. فإذا ظهر الإنذار نفسه كل بضع ساعات، فهذه بيانات تستحق اتخاذ إجراء بشأنها قبل أن يتحول الأمر إلى توقف غير مُخطط له.
تُعدّ شاشات عرض الاتجاهات ميزة أخرى لا تحظى بالتقدير الكافي. فمراقبة تغير وزن التعبئة أو درجة حرارة الإغلاق ببطء خلال نوبة العمل (والقدرة على رؤية هذا التغير على رسم بياني بدلاً من مجرد ملاحظة حالات الرفض العرضية) هو نوع من الشفافية التي تميز إدارة الإنتاج التفاعلية عن الإدارة الاستباقية.
التآزر بين وحدات التحكم المنطقية القابلة للبرمجة (PLC) وواجهات الإنسان والآلة (HMI) في تعبئة الأنابيب وإغلاقها
من الناحية التقنية، يُعتبر كل من وحدة التحكم المنطقية القابلة للبرمجة (PLC) وواجهة المستخدم الرسومية (HMI) نظامين منفصلين. عمليًا، ينبغي ألا يلاحظ مشغلو الآلة هذا الفرق. عند دمج النظامين بشكل صحيح، يقوم المشغل بضبط أحد المعايير عبر واجهة المستخدم الرسومية، فتستجيب الآلة فورًا. وعندما يلاحظ عطلًا، تُظهر له الشاشة سببه بدقة. ثم يقوم بتحميل وصفة، فتنتقل الآلة بسلاسة تامة. يبدو النظامان وكأنهما نظام واحد.
يمكن لنفس البنية المتكاملة أيضًا تنسيق المعدات في المراحل السابقة واللاحقة، بما في ذلك آلة التغطية، مما يضمن تدفق المواد بسلاسة في جميع أنحاء خط الإنتاج.
تبادل البيانات بسلاسة من أجل تعبئة دقيقة
في آلة تعبئة الأنابيب الأوتوماتيكية، يُعدّ حجم التعبئة وظيفةً أساسيةً لوحدة التحكم المنطقية القابلة للبرمجة (PLC). فهي تتحكم في توقيت المضخة أو المكبس المُدار بمحرك مؤازر، والذي يُحدد كمية المنتج التي تدخل في كل أنبوب. أما الحجم المستهدف، فيُخزّن في وصفة مُحددة، يتم إدخالها عبر واجهة المستخدم الرسومية (HMI)، وتُكتب في ذاكرة وحدة التحكم المنطقية القابلة للبرمجة عند بدء التشغيل.
يجب أن يكون تبادل البيانات فوريًا. فإذا قام المشغل بتعديل حجم التعبئة أثناء التشغيل، يجب أن يسري التغيير في الدورة التالية، وليس بعد تأخير ينتج عنه مجموعة من الأنابيب غير المعبأة بشكل كافٍ. قد يبدو هذا بديهيًا، ولكن في الأنظمة التي يكون فيها التواصل بين وحدة التحكم المنطقية القابلة للبرمجة (PLC) وواجهة المستخدم الرسومية (HMI) ضعيفًا، تُعدّ التأخيرات ومشاكل التزامن مشكلة تشغيلية حقيقية.
تتجلى فوائد هذا التكامل بوضوح في عمليات التصحيح ذات الحلقة المغلقة أثناء التشغيل. فإذا أظهرت إحصائيات الإنتاج في واجهة المستخدم الرسومية اتجاه وزن التعبئة نحو الحد الأدنى للمواصفات، يمكن للمشغل رفع القيمة المستهدفة ومراقبة تصحيح الاتجاه في الوقت الفعلي. ولا يتسنى هذا النوع من التحكم التفاعلي إلا عندما يكون تدفق البيانات بين واجهة المستخدم الرسومية ووحدة التحكم المنطقية القابلة للبرمجة ثنائي الاتجاه وفوريًا.
التحكم في درجة الحرارة والضغط في آلات إحكام إغلاق الأنابيب
يُعدّ إحكام الإغلاق من أكثر الأمور التي تظهر عواقبها عند اختلال المعايير. فالإغلاق الضعيف لا يُؤمّن الإغلاق المحكم اللازم لمنع التسرب والتلوث. أما الإغلاق المُسخّن بشكل مفرط فيُظهر الأنبوب متضرراً، أو ما هو أسوأ، قد تُؤدي الحرارة إلى تلف أحد مكونات المنتج نفسه. في كلتا الحالتين، تُشير المشكلة إلى خلل في الجودة يعود مباشرةً إلى نظام التحكم.
تعتمد آلة لحام الأنابيب المصممة بدقة عالية على نظام تحكم PID في درجة حرارة فك اللحام، مما يساعدها على الحفاظ على ظروف لحام مستقرة من خلال ضبط طاقة عنصر التسخين باستمرار للحفاظ على درجة الحرارة المطلوبة ضمن نطاق ضيق. يتم ضبط القيمة المستهدفة ونطاق التفاوت المسموح به عبر واجهة المستخدم الرسومية (HMI). كما يتم عرض درجة الحرارة الفعلية، المحدثة في الوقت الفعلي، على هذه الواجهة أيضًا. لذا، إذا بدأ فك اللحام بالبرودة بسبب تآكل أحد عناصر التسخين، يلاحظ المشغل ذلك قبل حدوث أي عيوب، وليس بعد ذلك.
يُعدّ هذا الأمر بالغ الأهمية، لا سيما في تطبيقات آلات لحام الأنابيب البلاستيكية، حيث يُعتبر اللحام بالهواء الساخن طريقةً موثوقةً للأنابيب البلاستيكية والرقائقية، بينما يُعدّ اللحام بالموجات فوق الصوتية خيارًا آخر حسب نوع العبوة وعملية التصنيع. إنّ القدرة على تخزين هذه التركيبات لكل منتج، واسترجاعها بدقة، وتطبيقها بدقة بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) هي ما يُتيح إنتاج كميات كبيرة ومتنوعة على آلة واحدة. كما تُستخدم أيضًا تقنيات اللحام باستخدام الأدوات الساخنة وثني الأنابيب المعدنية، وذلك حسب مادة الأنبوب.
بالنسبة للمصنعين الذين يعملون مع أنابيب الألومنيوم، يعد الحفاظ على إعدادات دقيقة لدرجة الحرارة والضغط أمرًا ضروريًا لتحقيق جودة إغلاق موثوقة.
مزايا التكامل المتقدم بين وحدات التحكم المنطقية القابلة للبرمجة (PLC) وواجهات المستخدم الرسومية (HMI)
إنّ جدوى هندسة مراقبة الجودة لا تتعلق بالتكنولوجيا بحد ذاتها، بل بتكاليف الأنظمة الرديئة. تشمل هذه التكاليف توقفات غير مخطط لها، وبطء عمليات تغيير الإنتاج، ورفض دفعات الإنتاج، وثغرات في الامتثال، وآلات لا يستطيع فريقك تشخيص أعطالها إلا بالتواصل مع الشركة المصنعة. هذه التكاليف حقيقية وتتراكم على مدار عمر المعدات.
تُعد بيئة التحكم الناتجة مناسبة للغاية للمصنعين العاملين في الصناعات الخاضعة للتنظيم حيث يكون الاتساق وإمكانية التتبع أمراً لا يقبل المساومة.
تقليل وقت التوقف عن العمل من خلال استكشاف الأخطاء وإصلاحها الذكي
لا تقتصر وظيفة آلات التعبئة والتغليف الذكية المزودة بمنطق تحكم آلي متطور على مجرد الاستجابة للمشاكل، بل يمكنها توقعها. فمراقبة معايير مثل سحب التيار الكهربائي للمحرك وأوقات إتمام الدورات تُمكّن وحدة التحكم المنطقية القابلة للبرمجة (PLC) من رصد أي خلل يُشير إلى احتمال حدوث مشكلة ميكانيكية قبل أن يتسبب ذلك في عطل. هذا الإنذار المبكر ذو قيمة يصعب تقديرها إلا عند مواجهة توقف غير مخطط له على خط إنتاج عالي السرعة.
عند حدوث توقفات، يعتمد وقت الاستعادة بشكل شبه كامل على سرعة تحديد العطل وإصلاحه. في الآلات المزودة بتشخيصات تفصيلية لواجهة المستخدم الرسومية (سجلات إنذار مؤرخة، لقطات لحالة الآلة لحظة حدوث العطل، خطوات استكشاف الأخطاء وإصلاحها الموجهة)، يتمكن فنيو الصيانة من تحديد المشكلة بسرعة أكبر. وهذا يُعد مكسبًا كبيرًا في الكفاءة. ففي خط إنتاج يُنتج عشرات الآلاف من الأنابيب في كل وردية، لكل دقيقة توقف تكلفة قابلة للحساب.
يُعدّ وقت التغيير أحد أهم عوامل توقف الإنتاج، وهو عامل غالبًا ما يُستهان به عند تقييم المعدات. يمكن لعمليات التغيير المُدارة بالبرمجيات، حيث تتولى واجهة المستخدم الرسومية جميع عمليات تغيير المعلمات تلقائيًا عند تحميل وصفة، أن تُقلل وقت تغيير التنسيق من ساعة إلى عشر دقائق. وعلى مدار عام من الإنتاج، يُمثل ذلك استعادة كبيرة للطاقة الإنتاجية.
تسجيل البيانات وتتبعها في مجال الأدوية ومستحضرات التجميل
لا يُسمح للصناعات الخاضعة للرقابة بالتعامل مع تسجيل البيانات وتشفير الدفعات على أنهما أمران اختياريان. يحتاج مُعبئ أنابيب الأدوية الذي يعمل وفقًا لمتطلبات ممارسات التصنيع الجيدة (GMP) إلى دليل موثق يثبت أن كل دفعة تم تشغيلها ضمن المعايير المعتمدة، وليس مجرد كلام المشغل بأن كل شيء يبدو على ما يرام.
تتولى وحدة تسجيل البيانات المتكاملة PLC/HMI هذه المهمة تلقائيًا. يتم تسجيل أحجام التعبئة، ودرجات حرارة الإغلاق، وعدد الدورات، وأحداث الإنذار، وتدخلات المشغل، مع الطوابع الزمنية، وكتابتها في سجل يمكن تصديره أو الوصول إليه عن بُعد. تُستخدم هذه الآلات على نطاق واسع في عمليات تعبئة الأنابيب في صناعات الأدوية ومستحضرات التجميل، كما تُستخدم أيضًا في الصناعات الكيميائية، لذا فإن هذه الوثائق تُسهّل عملية التحضير للتدقيق بشكل كبير، وتضمن وجود البيانات اللازمة عند الحاجة إلى إجراء تحقيق في أي انحراف.
هناك أيضاً جانبٌ يتعلق بالجودة يتجاوز مجرد الامتثال. فالسجلات الإلكترونية المُنشأة تلقائياً من بيانات الآلات أكثر موثوقية من الأنظمة الورقية. إذ لا يمكن تعديل البيانات لاحقاً، ولا يمكن إساءة قراءتها، كما أنها لا تحتوي على فجوات ناتجة عن فترات ذروة الإنتاج وانشغال المشغل.
تدمج العديد من المنشآت الحديثة البيانات من أنظمة التعبئة ووحدات الفحص وآلة التعبئة والتغليف في سجل إنتاج مركزي لتحسين إمكانية التتبع.
لماذا تدمج شركة كينج باك ماشينري أنظمة تحكم من الدرجة الأولى؟
تميل قرارات اختيار المعدات إلى التركيز بشكل كبير على المواصفات الميكانيكية: نطاق أحجام الأنابيب، وسعة التعبئة، وسرعة الإنتاج. هذه أمور بالغة الأهمية. ولكن في آلة مصممة بشكل جيد، لا تتحقق الإمكانيات الميكانيكية إلا إذا كان نظام التحكم قادرًا على توفيرها باستمرار على مدار سنوات الإنتاج. وهذا هو الجزء من المواصفات الذي يصعب تقييمه من خلال ورقة البيانات.
تم تصميم بنية التحكم بحيث تظل مناسبة لكل من بيئات الإنتاج الصغيرة وعمليات التصنيع واسعة النطاق ذات متطلبات الأتمتة المعقدة.
في شركة كينج باك ، يُعدّ اختيار استخدام أجهزة PLC وHMI الصناعية في جميع منتجاتها خيارًا مدروسًا. فهو يعكس رؤية مفادها أن بنية التحكم ليست مجرد عنصر يُحسّن من القيمة، بل هي ما يحدد ما إذا كانت الآلة ستُحقق كامل إمكاناتها الميكانيكية في الإنتاج الفعلي.
ثبات من الدرجة الصناعية وتصميم سهل الاستخدام
تستخدم مجموعة آلات تعبئة وتغليف الأنابيب من King Pack أجهزة تحكم من موردين صناعيين مرموقين، يتمتعون بشبكات خدمة عالمية، وتوافر قطع غيار على المدى الطويل، وسجل حافل في بيئات الإنتاج الصعبة. بالنسبة للمصنّع الذي يستخدم المعدات لعشر أو خمس عشرة سنة، فإن استقرار سلسلة التوريد هذا يكتسب أهمية أكبر مما قد يبدو عليه الحال عندما تكون الآلة جديدة.
صُممت واجهة المستخدم الرسومية لتناسب ظروف الإنتاج الحقيقية. تتميز بأهداف لمسية مناسبة للأيدي المرتدية للقفازات، ورسائل تنبيه بلغة واضحة، ونظام تنقل يمكن للمشغل الجديد تعلمه خلال وردية عمل واحدة، وليس أسبوعًا. قد تبدو هذه تفاصيل صغيرة، لكنها تُحدث فرقًا جوهريًا بين واجهة يستخدمها المشغلون فعليًا وأخرى يضطرون للتعامل معها بشكل غير مباشر.
تم تصميم منطق التحكم الأساسي للآلة بشكل يضمن الشفافية، ما يعني أنه عندما يحتاج الفريق التقني للعميل إلى فهم البرنامج أو تعديله، فلن يواجه نظامًا مبهمًا. توفر King Pack وثائق ودعمًا يساعد العملاء على صيانة البرنامج أو تعديله بثقة، وهو أمر بالغ الأهمية خاصةً للمصنعين الذين يفضلون الاحتفاظ ببعض القدرات الداخلية لإجراء تعديلات على الآلات.
سواءً كان المطلوب خط تعبئة أنابيب مستحضرات التجميل لمركز تجميل متوسط الحجم، أو جهاز تعبئة أنابيب الأدوية معتمد بالكامل لمنشأة خاضعة للرقابة، يتم تحديد نظام التحكم وفقًا لمتطلبات التشغيل الفعلية، وليس بناءً على تصميم عام مُعدّ خصيصًا لكتيب المبيعات. يشمل النطاق أنظمة شبه آلية وصولًا إلى أنظمة آلية بالكامل عالية السرعة، مع إمكانية التعبئة المؤازرة والفحص المتكامل عند الحاجة.
الأسئلة الشائعة حول أنظمة التحكم الآلي في آلات تعبئة وتغليف الأنابيب
ما هو الفرق العملي بين وحدة التحكم المنطقية القابلة للبرمجة (PLC) ووحدة التحكم الدقيقة الأساسية في آلة تعبئة الأنابيب؟
يتولى المتحكم الدقيق مهمة محددة ومحدودة ضمن أحد المكونات. أما وحدة التحكم المنطقية القابلة للبرمجة (PLC) فتدير الآلة بأكملها (جميع المحطات، وجميع أجهزة الاستشعار، وجميع المشغلات) من خلال برنامج موحد. في المقابل، لا تزال الآلات شبه الأوتوماتيكية تتطلب وضع الأنابيب الفارغة يدويًا في حامل الأنابيب، بينما تتولى الأنظمة التي يتم التحكم فيها بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) تنسيق التسلسل الكامل بعد ذلك. في آلة تعبئة الأنابيب التي تعمل بوحدة التحكم المنطقية القابلة للبرمجة (PLC)، يتم تنسيق كل شيء بدءًا من فهرسة الأنابيب، مرورًا بجرعة التعبئة، والتحكم في الإغلاق، وصولًا إلى الرفض. كما أنها مصممة للعمل في البيئات الكهربائية الصناعية، وللعمل بشكل مستمر لسنوات، وهو ما لا تستطيع المتحكمات الدقيقة الأساسية القيام به.
هل يمكن إعداد واجهة المستخدم الرسومية (HMI) لمنتجاتنا ووحدات التخزين الخاصة بنا؟
نعم. يُعدّ تخزين الوصفات ميزة قياسية في معدات التعبئة والتغليف المزودة بواجهة مستخدم رسومية (HMI) والمُصممة بشكل صحيح. أثناء التشغيل التجريبي، تُخزّن معايير منتجك كوصفات مُسمّاة يمكن للمشغلين اختيارها في بداية كل عملية تشغيل. كما يُمكن ضبط خيارات اللغة وتخطيطات الشاشة ومستويات الوصول لتناسب فريقك.
إلى أي مدى يؤثر التحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) فعلياً على دقة التعبئة؟
يُعدّ هذا العامل الأساسي. تُستخدم مضخات المكابس عادةً للمنتجات ذات اللزوجة العالية، بينما تُناسب المضخات الخزفية تعبئة الأحجام الصغيرة. يُوصى باستخدام قواديس الضغط للمعاجين السميكة، وقد تحتاج المنتجات الثقيلة بشكل خاص إلى قواديس مُسخّنة ومضخات عالية الأداء. يتحكم نظام التحكم المنطقي القابل للبرمجة (PLC) في توقيت وسرعة وتشغيل نظام التعبئة بدقة تصل إلى أجزاء من الألف من الثانية. في آلة تعبئة الأنابيب الأوتوماتيكية المُعايرة جيدًا، يُحقق هذا عادةً تكرارًا لوزن التعبئة في حدود ±0.5% أو أفضل - وهو أدق مما يُمكن تحقيقه بالطرق الميكانيكية أو اليدوية، ومتسق طوال فترة العمل وليس فقط في بدايتها، مما يجعل الجهاز ضروريًا لتعبئة السوائل والكريمات والمواد الهلامية والمعاجين عالية اللزوجة.
إذا تعطلت واجهة المستخدم الرسومية، فهل تتوقف الآلة تمامًا؟
ليس ذلك في نظام مصمم جيدًا. يعمل جهاز التحكم المنطقي القابل للبرمجة (PLC) بشكل مستقل عن واجهة المستخدم الرسومية (HMI). الشاشة هي واجهة لجهاز التحكم، وليست جهاز التحكم نفسه. في حال تعطل واجهة المستخدم الرسومية، يمكن للآلة عادةً مواصلة تنفيذ الوصفة الحالية ريثما يتم توفير بديل. يُعد الفصل بين طبقة الواجهة وطبقة التحكم ميزةً مهمةً لضمان الموثوقية.
قم بترقية خط إنتاجك باستخدام تقنية التحكم الذكي
غالباً ما يكون الفرق بين خط إنتاج يعمل بكفاءة وآخر يعاني من قصور مستمر في الأداء أقل ارتباطاً بجودة المكونات الميكانيكية منه بجودة بنية التحكم. فالآلات ذات أنظمة التحكم المنطقية القابلة للبرمجة (PLC) وواجهات المستخدم الرسومية (HMI) ضعيفة أو غير متكاملة بشكل جيد لا تتعطل بشكل كارثي، بل تتراكم فيها أوجه قصور صغيرة، مثل: بطء عمليات تغيير الإنتاج، وطول فترة استعادة الأعطال، وتغيرات في المعايير، ونقص في الوثائق. لا يُعد أي من هذه العوامل كارثياً بحد ذاته، لكنها مجتمعة تُسبب خسائر إنتاجية حقيقية.
في الصناعات التي تُعدّ فيها دقة التعبئة وسلامة الإغلاق وتوثيق الدُفعات أمورًا بالغة الأهمية (كالأدوية ومستحضرات التجميل والعناية الشخصية والأغذية)، تُستخدم آلات تعبئة الأنابيب الأوتوماتيكية لتعبئة السوائل عالية اللزوجة والكريمات والهلام والمعاجين. ومن الناحية الإنتاجية، تندرج آلة تعبئة الأنابيب الأوتوماتيكية ضمن فئة أوسع من آلات التعبئة المستخدمة في عمليات التعبئة والتغليف المُتحكَّم بها والمُتكرِّرة. وتتعامل هذه الأنظمة مع الأنابيب البلاستيكية والألومنيوم والأنابيب المُغلفة. وتُسهم فوهات التعبئة وإعدادات حجم التعبئة المُتحكَّم بها في ضمان تعبئة مُنتظمة، لا سيما للمنتجات اللزجة. وينعكس ذلك إيجابًا على جودة المُنتَج النهائي، والامتثال للمعايير، وثقة العاملين على خط الإنتاج.
بنت شركة كينج باك مجموعتها من المعدات على أساس أن جودة نظام التحكم لا تنفصل عن جودة الآلة. إذا كنت بصدد تقييم آلة جديدة لتعبئة وتغليف الأنابيب، أو ترغب في استبدال معدات أصبحت مصدر إزعاج أكثر من كونها إضافة قيّمة، فمن المفيد إجراء نقاش مفصل حول بنية التحكم الأمثل لعملياتك. كما أنها مناسبة تمامًا لتعبئة المراهم وغيرها من تطبيقات تعبئة وتغليف الأنابيب، بما في ذلك أعمال التعبئة والتغليف لتلبية احتياجات الإنتاج المتنوعة.
هذا الحوار هو ما يقضي فيه فريق كينج باك الكثير من وقته. تواصل معهم وابدأ الحوار.
